À quoi sert la résine vinylester ?
 19 octobre 2026|
 Vue : 16
La résine vinylester est utilisée dans les industries exigeant une résistance exceptionnelle à la corrosion, une robustesse mécanique et une fiabilité à toute épreuve, même en environnements difficiles. Les constructeurs navals, les industries chimiques et les entreprises de construction font confiance à ce matériau pour la fabrication de réservoirs, de tuyauteries, de coques et d'éléments de structure. La demande mondiale témoigne de cette confiance. Le marché a atteint 479 millions de dollars en 2025 et les experts prévoient 900 millions de dollars d'ici 2035, soit une croissance annuelle de 6,5 % entre 2027 et 2035. Les secteurs de l'énergie marine et éolienne affichent la croissance la plus rapide. Cet article examine les principaux types de résine vinylester.résine vinylesteret les industries qui en dépendent.
Points clés à retenir
La résine vinylester résiste à la corrosion et se comporte bien dans les environnements difficiles.
Les grades à base de bisphénol A résistent à la corrosion générale ; les grades novolaques résistent aux produits chimiques puissants et à la chaleur ; les grades bromés améliorent la sécurité incendie.
L'industrie utilise la résine vinylester pour les coques de bateaux, les réservoirs de produits chimiques, les tuyaux et les pièces de structure.
La résine est compatible avec de nombreuses méthodes de traitement, notamment la stratification manuelle et l'enroulement filamentaire.
Choisissez la qualité adaptée à votre projet pour garantir une longue durée de vie et des performances fiables.
Types de résine vinylester
ester vinylique époxy bisphénol-A
L'ester vinylique époxy bisphénol A constitue la base de la plupart des revêtements anticorrosion d'usage courant. Les fabricants le produisent par réaction de résine époxy bisphénol A avec de l'acide méthacrylique. Il en résulte une résine résistante aux acides, aux alcalis, aux sels et aux liquides organiques, tout en conservant d'excellentes propriétés mécaniques. Une qualité standard contient 45 % de styrène et présente un module de traction de 1,12 GPa à l'état pur. Sa résistance à la flexion atteint environ 47,7 MPa. Ces valeurs expliquent pourquoi ce matériau surpasse l'époxy et le polyester en termes de rapport coût-efficacité et de résistance aux chocs.
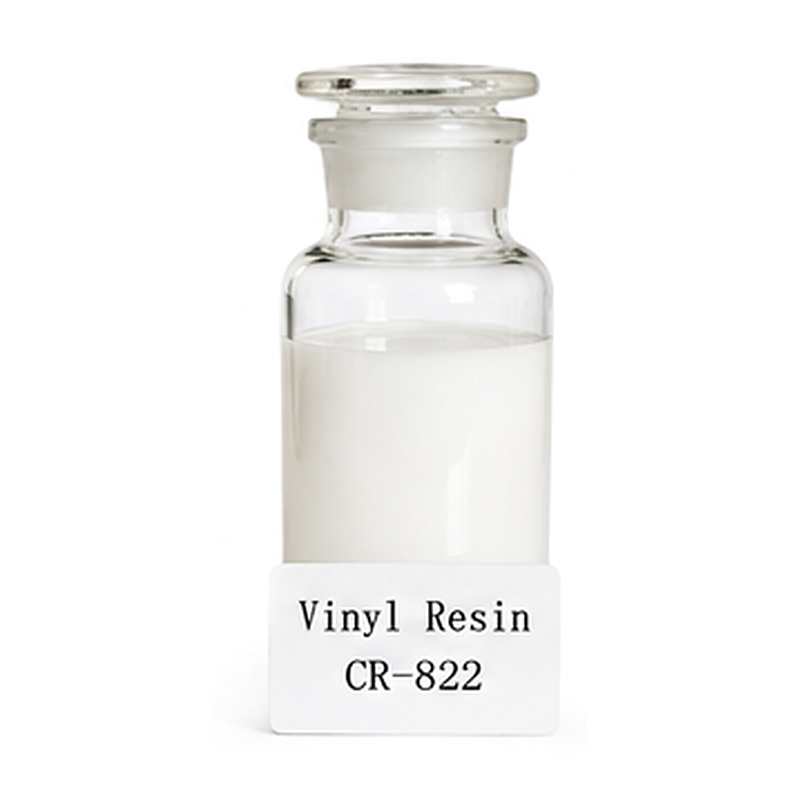
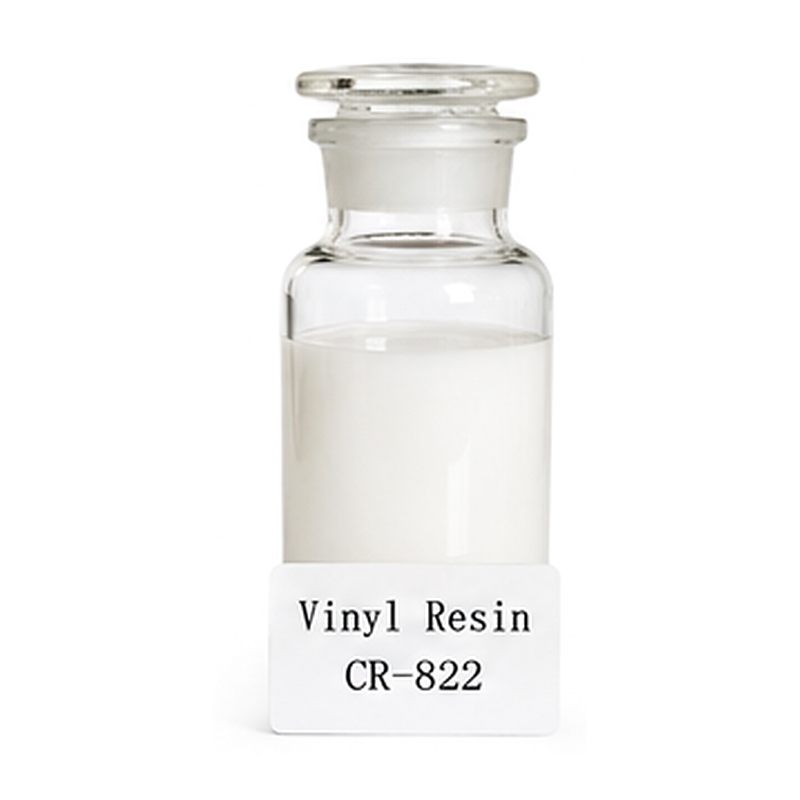
La résine époxy-vinylester Rixin CR-822 illustre l'aspect du produit fini. Cette résine à base de bisphénol A, modifiée par l'acide méthacrylique, répond aux exigences les plus strictes du génie chimique. Ses principales caractéristiques sont présentées ci-dessous.
Propriété | Valeur |
|---|---|
Viscosité à 25 °C | 450–550 mPa·s |
Valeur acide | 10 mgKOH/g |
teneur en styrène | 45% |
Système de durcissement | MEKP à 15–30°C |
Rixin propose également des solutions sur mesure pour répondre aux exigences de chaque projet et fournit une assistance technique pour la construction. Les constructeurs peuvent ainsi choisir la résine en fonction de leurs conditions d'utilisation réelles.
Novolac et ester vinylique bromé
La résine vinyl ester novolaque confère une structure réticulée plus dense. Elle convient aux environnements où les résines à base de bisphénol A standard se dégraderaient, comme les applications chimiques à haute température. La résine vinyl ester bromée, quant à elle, utilise une approche différente. Les fabricants incorporent de l'époxy bromé, souvent sous forme de tétrabromobisphénol A, dans sa formulation. Le brome s'intègre à la structure de la résine et lui confère une résistance intrinsèque au feu. Ce matériau limite la propagation des flammes et réduit la production de fumée tout en conservant sa résistance mécanique, son adhérence et sa résistance chimique. Les stratifiés électriques, les circuits imprimés, les revêtements ignifuges et les composites de construction font couramment appel à cette qualité.
Chaque formulation répond à un besoin spécifique. Le bisphénol A est conçu pour une large gamme d'applications anticorrosion, le novolaque pour résister aux fortes contraintes chimiques et thermiques, et les grades bromés pour assurer la sécurité incendie. Choisir le grade adapté à l'environnement est plus important que de sélectionner la spécification la plus élevée.
Applications marines et chimiques
Coques de bateaux et yachts
L'exposition à l'eau met la coque à l'épreuve chaque jour de sa durée de vie.résine vinylesterLes résines testées présentent une faible absorption d'eau, généralement inférieure à 0,5 % en volume, ce qui empêche l'hydrolyse en milieu humide et en immersion. Le cloquage osmotique sous la ligne de flottaison diminue d'environ 70 % par rapport aux résines polyester. Un allongement à la rupture de 3 à 5 % permet à la coque d'absorber les impacts de débris flottants sans se fissurer.
Le catamaran Balance 502 illustre l'application de ce matériau par les constructeurs. Le système de résine de la coque a été entièrement remplacé par de la résine vinylester. Cette résine plus résistante a permis d'alléger les stratifications sur l'ensemble de la coque. Le résultat : une coque à la fois plus rigide et plus légère. La construction navale en fibre de verre a adopté ces résines comme alternative moins coûteuse à l'époxy, tout en offrant des propriétés similaires. Ce rapport coût-performance justifie leur utilisation dans les coques de bateaux, de yachts et de voiliers. Les réservoirs d'essence et autres pièces exposées à l'eau ou à des produits chimiques sur le long terme bénéficient également de cette même résistance. Les gelcoats résistants aux UV étendent cette approche aux accessoires de pont, aux écoutilles, aux mains courantes, aux coffres de rangement et aux composants des embarcations de sauvetage.
Exigences marines | Preuves de performance |
|---|---|
Résistance à l'eau | Résistance supérieure à l'eau salée et à l'osmose ; faible absorption d'eau |
stabilité aux UV | Gelcoats résistants aux UV pour les accessoires de pont et les pièces fonctionnelles |
Support mécanique | Haute résistance à la traction, résistance aux chocs, adhérence aux fibres de verre et de carbone |
Réservoirs et tuyauterie en PRV
Les industries chimiques sont confrontées à des milieux agressifs, des gaz corrosifs et des températures élevées. La résine vinylester est devenue le matériau de référence pour les réservoirs en PRV (polyester renforcé de fibres de verre) dans ces conditions. Ce matériau résiste aux acides forts, notamment à l'acide sulfurique jusqu'à 98 %, ainsi qu'aux acides chlorhydrique et phosphorique. Il supporte également les bases fortes, les oxydants tels que l'hypochlorite de sodium et le peroxyde d'hydrogène, le sulfure d'hydrogène, les gaz d'égout et les solutions salines. Sa résistance à la traction typique atteint 70 à 90 MPa et sa température de déformation sous charge se situe entre 100 et 150 °C. Un allongement de 3 à 6 % confère aux stratifiés une plus grande flexibilité et une meilleure résistance à la microfissuration sous l'effet des cycles thermiques. Sa durée de vie en milieu corrosif dépasse souvent 25 ans.
Les concepteurs considèrent la barrière anticorrosion comme la principale défense. Une couche de voile riche en résine constitue la première ligne de défense, tandis que le stratifié structurel supporte les charges mécaniques. L'ester vinyle convient aux revêtements anticorrosion, aux réservoirs de stockage et aux canalisations décrits dans la fiche technique Rixin CR-822. La compatibilité dépend de la nature exacte du produit chimique, de sa plage de concentration et du profil de température de fonctionnement. Les oxydants et les solvants exigent une attention particulière, et aucune garantie de sécurité absolue ne peut être donnée. Les ingénieurs vérifient la compatibilité de chaque réservoir et élément de tuyauterie avec les conditions réelles d'utilisation avant toute spécification.
Utilisations dans le secteur de la construction et des infrastructures
Les constructeurs privilégient la résine vinylester partout où le béton et l'acier sont exposés au sel, aux produits chimiques et à une humidité constante. Ponts, digues et routes traitées au sel de déneigement subissent des agressions permanentes. Les revêtements de sol et les enduits de béton sont soumis aux mêmes contraintes à l'intérieur des bâtiments. Les revêtements et les pièces composites en vinylester ont un point commun : ils conservent leurs propriétés face à l'eau et aux produits chimiques. Ce matériau s'impose aussi bien dans les couches protectrices que dans les composites porteurs.
Revêtements et doublures résistants à la corrosion
Un revêtement doit adhérer parfaitement et rester imperméable. Les revêtements en ester vinylique novolaque renforcé de paillettes de verre illustrent le comportement de cette chimie sur des supports réels. La résistance d'adhérence à l'acier dépasse 10 MPa selon la norme ASTM D4541. Sur un béton correctement préparé, la rupture cohésive se produit au sein même du béton, à 4–10 mm sous la surface apprêtée. La transmission de la vapeur d'eau reste faible, à 2,75 × 10⁻⁵ perm pouces (ASTM D1653). La perte par abrasion est de 216 mg selon la norme ASTM D4060-10, sous une charge de 1 kg et après 1 000 cycles avec des roues H18. L'allongement atteint 6 % à l'état libre et reste supérieur à 1,2 % après stratification.
Ces revêtements résistent à l'immersion complète dans une gamme de pH de 1 à 14, notamment aux acides sulfurique, chlorhydrique, nitrique et fluorhydrique, ainsi qu'à l'hydroxyde de sodium et à l'hypochlorite. Parmi les applications documentées figurent un bassin de neutralisation dosé à 98 % d'acide sulfurique et d'hydroxyde de sodium, et un revêtement de confinement secondaire pour l'urée avec une couche de finition antidérapante. Pour les applications à l'acide fluorhydrique, il est nécessaire d'utiliser une résine novolaque chargée de paillettes de graphite plutôt que de paillettes de verre. Les travaux sur béton nécessitent une pénétration profonde de l'apprêt et une capacité d'allongement suffisante pour absorber les contraintes cycliques sans se fissurer. La résine vinylester devrait connaître une croissance annuelle de 6,73 % jusqu'en 2031, soit le taux le plus rapide parmi les résines de revêtement anticorrosion.
Les revêtements de sol en résine appliquée à la truelle offrent les mêmes propriétés chimiques aux sols à usage intensif. Ces systèmes supportent un service continu jusqu'à 121 °C (250 °F) et des chocs thermiques de -40 °C (-40 °F) à 110 °C (230 °F). Leur résistance à la compression est de 70 à 100 MPa (10 000 à 15 000 psi) et leur usure par abrasion est inférieure de 30 à 40 % à celle des époxys standards lors des tests Taber. Ces sols résistent à l'acétone, au MEK, au toluène et au xylène, ainsi qu'aux acides concentrés et à l'hydroxyde de sodium. Les usines chimiques, les lignes de galvanoplastie, les usines de batteries, les usines de pâte à papier et les laboratoires pharmaceutiques utilisent tous ce type de revêtement. Leur durée de vie est généralement de 15 à 25 ans et leur surface sans joint permet la réalisation de salles blanches conformes aux BPF et protégées contre les décharges électrostatiques.
Matériaux composites et renforts structuraux
Les pièces en polymère renforcé de fibres, fabriquées avec une matrice de résine, apportent plusieurs avantages pratiques aux infrastructures :
Ce matériau ne rouille pas, ce qui permet aux digues et aux ouvrages côtiers de conserver leur solidité beaucoup plus longtemps.
Le PRFV pèse environ quatre fois moins que l'acier, ce qui réduit les coûts de transport et de main-d'œuvre.
La capacité de traction atteint environ le double de celle de l'acier, permettant ainsi des conceptions structurelles plus minces.
Les économies réalisées sur le cycle de vie compensent le prix initial plus élevé grâce à des coûts de maintenance réduits.
Le matériau composite reste non conducteur et non magnétique, ce qui convient aux sites sensibles.
Une durée de vie plus longue et la recyclabilité réduisent le gaspillage de matériaux.
Une forte adhérence améliore l'efficacité structurelle du renforcement du béton. La stabilité thermique garantit des performances constantes malgré les variations de température. La matrice résiste également à l'eau, aux produits chimiques et à l'eau salée, ce qui prolonge sa durée de vie et réduit la maintenance sur les sites côtiers et humides. La matrice de résine adhère fortement au béton, ce qui améliore le transfert de charge dans les tabliers de ponts et les dalles routières renforcées. Les fabricants combinent la résine avec de la fibre de verre, de la fibre de carbone ou du Kevlar pour ajuster la rigidité et la résistance. Les tabliers de ponts, le renforcement des routes et les revêtements de tunnels bénéficient tous de cette approche.
Utilisations de l'énergie automobile et éolienne
composants légers pour véhicules
Les constructeurs automobiles utilisentrésine vinylesterCe matériau permet de réduire le poids sans compromettre la résistance. Il convient parfaitement aux panneaux de carrosserie extérieurs tels que les capots, les portes et les ailes. Ces pièces résistent à la corrosion et conservent leur intégrité structurelle, ce qui améliore la consommation de carburant. Les pièces sous le capot exigent une résistance chimique et thermique. Les réservoirs de carburant et les systèmes d'échappement répondent parfaitement à ce profil. Les panneaux et garnitures intérieurs bénéficient d'une résistance accrue aux chocs et d'une durabilité améliorée. Les panneaux structuraux profitent de la même protection contre la corrosion. Les véhicules électriques et hybrides utilisent cette résine pour des boîtiers de batterie et des pièces structurelles plus sûrs et plus légers.
La chimie explique son attrait. L'ester vinyle résiste aux acides chlorhydrique, sulfurique et organiques, même en cas d'exposition prolongée. Il résiste également aux solutions concentrées d'hydroxyde de sodium et d'hydroxyde de potassium tout en conservant ses propriétés mécaniques. Sa résistance aux solvants surpasse celle des résines phénoliques, notamment aux composés aromatiques et chlorés. Sa résistance chimique est maintenue jusqu'à une température de fonctionnement d'environ 120 à 150 °C. Le retrait reste modéré (7 à 10 %) pour le polyester et descend en dessous de 2 % pour l'époxy ; l'ester vinyle se situe entre les deux et se met en œuvre plus facilement que l'époxy pur. Ces caractéristiques font de cette résine un compromis idéal pour les pièces automobiles.
Pales et nacelles d'éoliennes
Les pales d'éoliennes doivent être rigides, résistantes à la fatigue et protégées des intempéries. La résine vinylester offre ces trois qualités. Les pales subissent des millions de flexions au cours de leur durée de vie, et la robustesse et l'allongement élevé à la rupture de la résine absorbent ces cycles sans se fissurer. La matrice adhère également fortement aux fibres de verre et de carbone, ce qui assure l'intégrité du stratifié sous des charges répétées. Les nacelles abritent les réducteurs et les générateurs, et sont donc exposées aux vibrations, aux variations de température et à l'humidité. La faible absorption d'eau et la stabilité chimique de la résine protègent ces enceintes pendant des décennies d'utilisation en extérieur.
Les fabricants privilégient l'ester vinyle pour l'infusion des grandes pales car il polymérise à température ambiante avec du MEKP et présente une bonne fluidité à viscosité modérée. Les opérateurs peuvent ainsi réaliser la stratification de longues coques de pales sans équipement de polymérisation thermique. Cette même flexibilité de mise en œuvre permet la stratification manuelle, la projection et l'enroulement filamentaire pour les composants de nacelles et les structures internes. Les énergies marine et éolienne affichent la croissance la plus rapide de la demande mondiale, ce qui témoigne de leur rôle croissant dans le domaine des équipements pour les énergies renouvelables.
Pourquoi choisir la résine vinylester ?
Résistance à la corrosion et robustesse
La résine vinylester doit sa réputation aux environnements exigeants à sa structure moléculaire présentant moins de liaisons ester que le polyester. Ce nombre réduit de sites vulnérables limite l'hydrolyse et les attaques chimiques. Le matériau résiste aux acides forts, aux bases, aux solvants organiques et aux agents oxydants. Son excellente imprégnation assure une encapsulation complète des fibres de verre et élimine les micro-vides susceptibles d'infiltrer des agents corrosifs. Sa résistance à l'oxydation est remarquable, notamment face au dioxyde de chlore, au peroxyde d'hydrogène et à l'acide nitrique, milieux qui dégradent rapidement les composites en polyester.
Environnement chimique | Performances du FRP en ester vinyle |
|---|---|
Acide sulfurique (25%) | Excellent — Maintien de la résistance à la flexion de 85 à 95 % après 12 mois d'immersion (ASTM C581) |
Hydroxyde de sodium (10%) | Bien |
Acide chlorhydrique (10%) | Excellent |
Solvants organiques | Bon–Excellent |
Chlore / Eau de Javel | Excellent |
La ténacité est un atout indéniable, tout comme la composition chimique. L'allongement à la rupture varie selon la qualité : l'époxy vinyl ester BPA standard atteint 5,0 à 6,0 %, les qualités bromées 4,5 à 6,0 % et les qualités modifiées par élastomère 6,0 à 9,0 %. Les qualités novolaques présentent un allongement plus faible (1,5 à 4,0 %), mais privilégient la résistance à la chaleur et aux produits chimiques au détriment de l'allongement. Un allongement plus élevé permet d'absorber les chocs et les variations de température sans se fissurer.
Polyvalence des méthodes de traitement
Les fabricants peuvent façonner la résine par stratification manuelle, projection, enroulement filamentaire, moulage par injection, pultrusion et moulage par extrusion. En stratification humide, les opérateurs mélangent la résine avec le catalyseur MEKP à une concentration de 1,5 à 2 % selon la température et remuent délicatement pendant 2 à 3 minutes afin d'éviter l'incorporation d'air. La résine est également compatible avec l'infusion sous vide, le moulage par transfert de résine (RTM) et le moulage par compression. Cette polyvalence permet à une seule chimie de convenir aussi bien aux petites pièces sur mesure qu'aux grandes séries de production.
Le choix de la formulation est aussi important que le procédé de fabrication. Les grades de bisphénol A offrent un bon compromis entre coût et performance pour les réservoirs, les canalisations et les structures marines. Les grades de novolaque résistent à des températures plus élevées et à des acides et solvants plus concentrés dans les usines chimiques et les conduits de fumée. Les grades bromés présentent une résistance intrinsèque au feu et une faible émission de fumée, ce qui les rend adaptés au transport, à la construction et aux armoires électriques. Choisir le grade adapté à l'environnement d'utilisation permet de garantir à la fois la performance et la durée de vie du produit.
La résine vinylester s'impose dans les secteurs maritime, chimique, de la construction, automobile et éolien grâce à sa résistance à la corrosion, sa robustesse et son adaptabilité. Chaque industrie s'appuie sur les mêmes atouts fondamentaux, mais les applique à des conditions d'utilisation très différentes.
Le choix de la formulation dépend du projet. Les grades à base de bisphénol A conviennent à une large gamme d'applications anticorrosion, les grades novolaques résistent aux charges chimiques et thermiques agressives, et les grades bromés renforcent la sécurité incendie des panneaux et des enveloppes. Les exigences spécifiques à l'application, les normes de sécurité incendie et les environnements corrosifs de l'usine sont autant d'éléments qui orientent la décision.
Les lecteurs qui spécifient une résine pour des environnements difficiles doivent consulter les conseils techniques et les options de personnalisation. Choisir la bonne qualité de résine en fonction des conditions réelles d'utilisation garantit ses performances et sa durée de vie.
FAQ
Comment un constructeur choisit-il entre le bisphénol A, le novolac et l'ester vinylique bromé ?
Le choix de la qualité dépend de l'environnement d'utilisation. Les grades à base de bisphénol A offrent une protection anticorrosion étendue pour les réservoirs, les canalisations et les coques. Les grades novolaques résistent aux acides forts, aux solvants et aux hautes températures. Les grades bromés améliorent la résistance au feu des panneaux et des boîtiers. Choisir le grade adapté aux conditions réelles d'utilisation garantit la performance et la durée de vie du produit.
Quelles sont les conditions de durcissement nécessaires pour une qualité typique de bisphénol A ?
Le Rixin CR-822 polymérise avec le catalyseur MEKP à une concentration de 1,0 % à 2,0 % en poids. La température de travail doit être maintenue entre 15 °C et 30 °C, et l'humidité relative inférieure à 80 %. Mélanger délicatement pendant 2 à 3 minutes pour éviter l'incorporation d'air. Dans les ateliers plus froids, la polymérisation est plus lente et une dose de catalyseur plus élevée peut être nécessaire.
Quelles méthodes de traitement conviennent à la résine vinylester ?
Les fabricants façonnent la résine par stratification manuelle, projection, enroulement filamentaire, moulage par injection, pultrusion et moulage par extrusion. Le matériau est également compatible avec l'infusion sous vide, le moulage RTM et le moulage par compression. Une seule et même composition chimique convient donc aussi bien aux petites pièces sur mesure qu'aux grandes séries.
Quelle est la durée de vie de la résine vinylester en milieu corrosif ?
La durée de vie dépend du produit chimique, de sa concentration et de la température de fonctionnement. Les réservoirs et tuyauteries en ester vinyle utilisés dans des environnements corrosifs ont souvent une durée de vie supérieure à 25 ans. Les revêtements de sol en résine appliqués à la truelle ont généralement une durée de vie de 15 à 25 ans. Les ingénieurs vérifient la conformité de chaque application avec les conditions réelles d'utilisation avant d'établir les spécifications.
La résine vinylester résiste-t-elle à la fois aux acides et aux bases ?
Oui. La résine résiste aux acides forts, notamment à l'acide sulfurique jusqu'à 98 %, ainsi qu'aux acides chlorhydrique et phosphorique. Elle supporte également les bases fortes, les oxydants comme l'hypochlorite de sodium et le peroxyde d'hydrogène, la saumure et les gaz d'égout. Toutefois, les oxydants et les solvants nécessitent une attention particulière ; par conséquent, aucune garantie de sécurité absolue ne peut être donnée.